

Come testare le prestazioni del pannello solare dopo la spedizione
Guida tecnica per i test dei pannelli solari post-in transito. Padroneggia l'ispezione visiva, il rilevamento delle micro-cricche EL e i test flash STC per prevenire perdite di entrate.
Rischi legati alla qualità del post-transito nell'approvvigionamento fotovoltaico-su scala
Gli appaltatori EPC e gli sviluppatori di progetti incontrano spesso il degrado nascosto dei moduli introdotto durante il transito transoceanico e il trasporto interno:
Microfessure-indotte-da transito:Le vibrazioni dinamiche, i carichi d'urto e l'impilamento improprio dei contenitori causano fratture cellulari sotterranee-non rilevabili dai controlli visivi standard.
Delaminazione latente del giunto di saldatura:Gli urti meccanici fratturano i collegamenti interni delle sbarre collettrici, causando immediati aumenti di resistenza e la formazione di punti caldi-localizzati durante il funzionamento.
Mancata integrità della tenuta e ingresso di umidità:La flessione del telaio danneggia il sigillante dei bordi, consentendo l'intrusione di umidità che innesca la degradazione indotta potenziale (PID) e la delaminazione dell'EVA.
Controversie su LCOE e garanzia:L'accettazione di spedizioni danneggiate trasferisce la responsabilità finanziaria all'acquirente, causando una perdita di rendimento a lungo termine-e invalidando le garanzie di potenza lineare OEM.
Per eliminare le responsabilità in termini di prestazioni, gli ingegneri di progetto devono eseguire un quadro di test standardizzato post-spedizione prima dell'installazione meccanica e della messa in servizio.
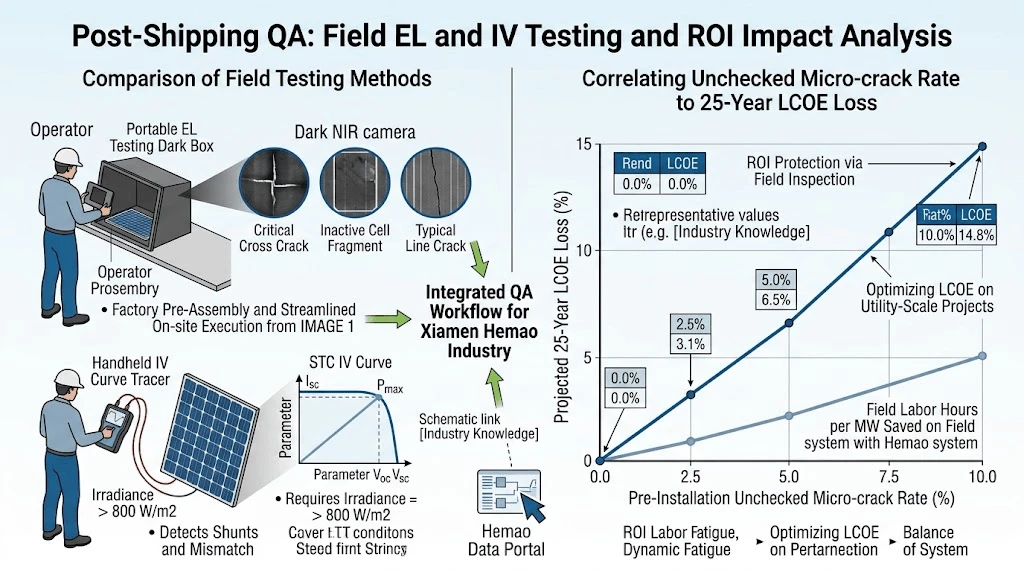
Analisi tecnica e meccanismi di test fondamentali
I test sui pannelli solari post-in transito richiedono un protocollo di ispezione a tre-livelli: screening dei difetti fisici, calibrazione dei parametri elettrici interni/esterni e imaging strutturale dell'elettroluminescenza (EL).
1. Ispezione visiva dei difetti e verifica dell'integrità fisica
L'ispezione visiva segue i protocolli IEC 61215-2 per identificare guasti strutturali macroscopici prima del collegamento elettrico:
Verifica telaio e vetro:Ispezione di telai in alluminio anodizzato per deformazione torsionale, spostamento dei giunti angolari e scheggiatura dei bordi del vetro.
Controllo degli incapsulanti e del backsheet:Rilevamento di graffi sul backsheet, formazione di bolle o delaminazione dell'EVA che compromette l'isolamento dielettrico.
Integrità della scatola di giunzione e del connettore:Verifica della tenuta dell'involucro IP68, delle protezioni antistrappo e dei pin del connettore compatibili con MC4- per impedire l'ingresso di acqua e la formazione di archi ad alta resistenza.
2. Calibrazione dei parametri elettrici e test flash STC
La verifica elettrica valuta le caratteristiche della curva IV rispetto ai report flash di fabbrica per identificare il degrado energetico.
Condizioni di test standard (STC) Test flash:I moduli sono esposti ad un simulatore solare di classe AAA (1000 W/m2, spettro AM1.5G, temperatura della cella di 25 gradi) per misurare Pmax, Voc, Isc, mp e Imp.
Regolazioni del coefficiente di temperatura:La tensione-a circuito aperto-misurata sul campo (Voc) e la corrente di cortocircuito-(Isc) devono essere regolate utilizzando i coefficienti di temperatura specificati del modulo (Voc, Isc) per correggere le variazioni termiche ambientali.
Test di isolamento e perdite a umido:L'applicazione di 1000 V CC + 2xVsys tra i circuiti elettrici attivi e il telaio esposto verifica la rigidità dielettrica in condizioni di elevata-umidità.
3. Ispezione dell'elettroluminescenza (EL) ad alta-risoluzione
L'imaging con elettroluminescenza funziona come uno strumento diagnostico non-distruttivo, utilizzando la ricombinazione radiativa dei portatori di carica iniettati per mappare l'integrità strutturale microscopica.
Principio di funzionamento:La polarizzazione-diretta del modulo fotovoltaico forza la corrente attraverso le celle solari. Il silicio intatto emette radiazioni nel vicino-infrarosso ( ), catturato da telecamere CCD/CMOS raffreddate.
Identificazione dei difetti:Aree di silicio inattive, micro-fessure, rotture delle dita e fessure incrociate-bloccano la ricombinazione dei portatori, apparendo come regioni scure sull'output in scala di grigi.
Grado di gravità:Le micro-fessure sono classificate in micro-fratture (<5% cell area isolated), multi-busbar cross-cracks, and isolated cell fragments (>10% di area disconnessa, che presenta un rischio-hot spot immediato).
Standard di settore, specifiche e impatto sul ROI
L'esecuzione sistematica di controlli di qualità post-spedizione previene errori sul campo, ottimizza la bancabilità del progetto e riduce il costo livellato dell'elettricità (LCOE) complessivo.

Confronto tecnico: metodi di ispezione sul campo
|
Metodo di prova |
Attrezzatura richiesta |
Difetti del bersaglio primario |
Produttività sul campo |
Impatto sulla protezione LCOE |
|
Ispezione visiva |
Lista di controllo per l'ispezione, calibri |
Deformazione del telaio, crepe sul vetro, graffi sul backsheet |
Alta (~200 moduli/ora) |
Previene guasti meccanici immediati |
|
Test EL portatili |
Scatola/tenda oscura, telecamera NIR, alimentatore |
Micro-cricche delle celle, fratture dei wafer, rotture dei giunti di saldatura |
Medio (~30-50 moduli/ora) |
Elimina i punti-caldi-a lungo termine e le perdite di potenza |
|
I-Tracciamento curva V |
Tracciatore di curva I-V portatile, sensore di irraggiamento |
Disadattamento di potenza in uscita, deviazioni Voc/Isc |
Medio (~40-60 moduli/ora) |
Convalida la capacità della targa e la corrispondenza delle stringhe |
|
Resistenza all'isolamento dal bagnato |
Tester di isolamento, soluzione bagnante |
Guasto dielettrico, guasto della guarnizione della scatola di giunzione |
Basso (~10-15 moduli/ora) |
Previene i guasti a terra dell'inverter e l'arresto del sistema |
Analisi del rendimento finanziario e della mitigazione del rischio
1. Protezione CAPEX:L’identificazione dei danni di spedizione prima dell’installazione sposta il recupero finanziario sull’assicurazione del trasporto o sulle garanzie dei fornitori, impedendo l’assorbimento dei costi di sostituzione nel CAPEX del progetto.
2. Riduzione OPEX:Il rilevamento tempestivo delle micro-fessure previene la formazione di punti caldi-localizzati che innescano un degrado termico localizzato, attivazioni di diodi di bypass e cicli di sostituzione prematura dei moduli.
3. Garanzia di rendimento:Garantire che gli array di moduli con zero-difetti mantengano i rapporti di prestazione del sistema target (PR), impedendo che il degrado lineare annuale superi il 0.4 - 0.5%.
Integrazione del sistema e flusso di lavoro di garanzia della qualità
I processi di test post-spedizione si integrano direttamente nel più ampio flusso di lavoro di approvvigionamento del progetto e ingegneria della qualità:
Ricevere gli audit del sito:I protocolli di campionamento basati sulla norma ISO 2859-1 (limiti AQL) definiscono le soglie di qualità del lotto accettabili al momento dell'apertura del contenitore.
Allineamento dei componenti del sistema:I parametri elettrici verificati del modulo consentono uno smistamento serrato della corrente (Imp binning) prima del collegamento della stringa, eliminando le perdite di disadattamento tra gli inverter centrali o di stringa ad alta-tensione.
Integrazione di documentazione e reclami:I rapporti dei test flash calibrati e le immagini EL con timestamp fungono da prova legale per le richieste di risarcimento dell'assicurazione del carico e per l'applicazione della garanzia OEM.
Per esaminare protocolli di test avanzati, criteri di QA e standard di qualità, accedi al nostro Hub di conoscenza del settore dedicato.
Standard ambientali e di conformità
Gli standard di test dei pannelli solari sono in linea con i quadri internazionali di conformità elettro-tecnica e strutturale:
Matrice degli standard di conformità e qualità
CEI 61215-1/2:Moduli fotovoltaici terrestri (PV) – Qualificazione del progetto e approvazione del tipo (visivo, I-V, test di isolamento).
CEI 61730-1/2:Qualificazione di sicurezza dei moduli fotovoltaici (PV) (tenuta dielettrica, resistenza meccanica).
IEC 60904-1/9: Dispositivi fotovoltaici – Misurazione delle caratteristiche di corrente-tensione fotovoltaica e standard prestazionali del simulatore solare.
CEI 62108:Moduli fotovoltaici (PV) – Metodi di prova per la misurazione dell'elettroluminescenza.

Domande frequenti
In che modo la temperatura ambiente o l'umidità elevata durante i test sul campo influiscono sulla risoluzione dell'immagine mediante elettroluminescenza (EL)?
Le condizioni termiche ambientali elevate aumentano il rumore termico nei sensori delle fotocamere NIR, riducendo il contrasto dell'immagine e oscurando sottili micro-fessure. L'elevata umidità può causare condensa sugli obiettivi della fotocamera o sugli involucri-scuri. I test EL sul campo condotti in ambienti tropicali o ad alta-temperatura richiedono un raffreddamento attivo del sensore (raffreddamento Peltier fino a $-10^\\circ\\text{C}$ o inferiore) o l'esecuzione dei test durante i turni notturni-più freddi per mantenere i rapporti segnale-rumore.
Quale tasso di campionamento (AQL) dovrebbero applicare gli appaltatori EPC per i test EL post-spedizione rispetto all'ispezione visiva?
L'ispezione visiva deve essere eseguita sul 100% dei moduli consegnati dopo l'apertura del contenitore per identificare danni fisici durante il trasporto. Per i test EL, i protocolli QA standard applicano il campionamento ISO 2859-1 Livello II (tipicamente il 3 - 5% del lotto). Se il tasso di difetti di microfessurazioni nel campione iniziale supera l'1%, la dimensione del campionamento si riduce automaticamente al 20%. Se viene riscontrato un danno sistemico, viene attivata l'ispezione EL al 100% per isolare i pannelli difettosi prima dell'assemblaggio delle scaffalature.
Quali sono i limiti e i limiti tecnici tra la calibrazione flash di fabbrica OEM/ODM e i test flash sul campo?
I test flash sul campo forniscono una verifica relativa delle prestazioni piuttosto che una calibrazione di laboratorio assoluta a causa di variabili ambientali (polvere, temperatura ambiente, spostamenti spettrali). I simulatori solari portatili in genere hanno una classificazione di classe ABB anziché una certificazione di fabbrica di classe AAA, con conseguente maggiore incertezza di misurazione (campo ±3% rispetto a ±1,5% fabbrica). Di conseguenza, i test di flash sul campo vengono utilizzati per rilevare le deviazioni relative Imp/Voc e ridurre-il degrado energetico anziché ri-certificare i valori assoluti di flash sulla targhetta.
Proteggi il rendimento del tuo progetto con il supporto tecnico
Garantisci il massimo ROI e zero-array di moduli con difetti nella tua prossima implementazione fotovoltaica-su scala industriale.
Contatta il nostro team di supporto tecnico per un protocollo di test personalizzato post-spedizione, una matrice di campionamento del sito e un preventivo completo di QA entro 48 ore.


